扉の加工 2026:ANSI 161(円筒錠用丸穴)とANSI 86(箱錠用彫込み)の標準加工、そして「加工済み」が実際に保証すること
扉は「加工済み」で現場に届きます。そして錠が合うかどうかは、数週間前に別の工場で開けられた穴で決まります。本ページでは、円筒錠と箱錠の標準的な加工とその寸法を示し、それを定めるANSI/BHMA A115シリーズを説明し、扉メーカーが何かを加工する前に発注書に書いておくべき5つの事項を挙げます。
Johnson LiuCanton Hyland デジタルコミュニケーション部デジタルメディア修士(MA)、ジョンズ・ホプキンス大学
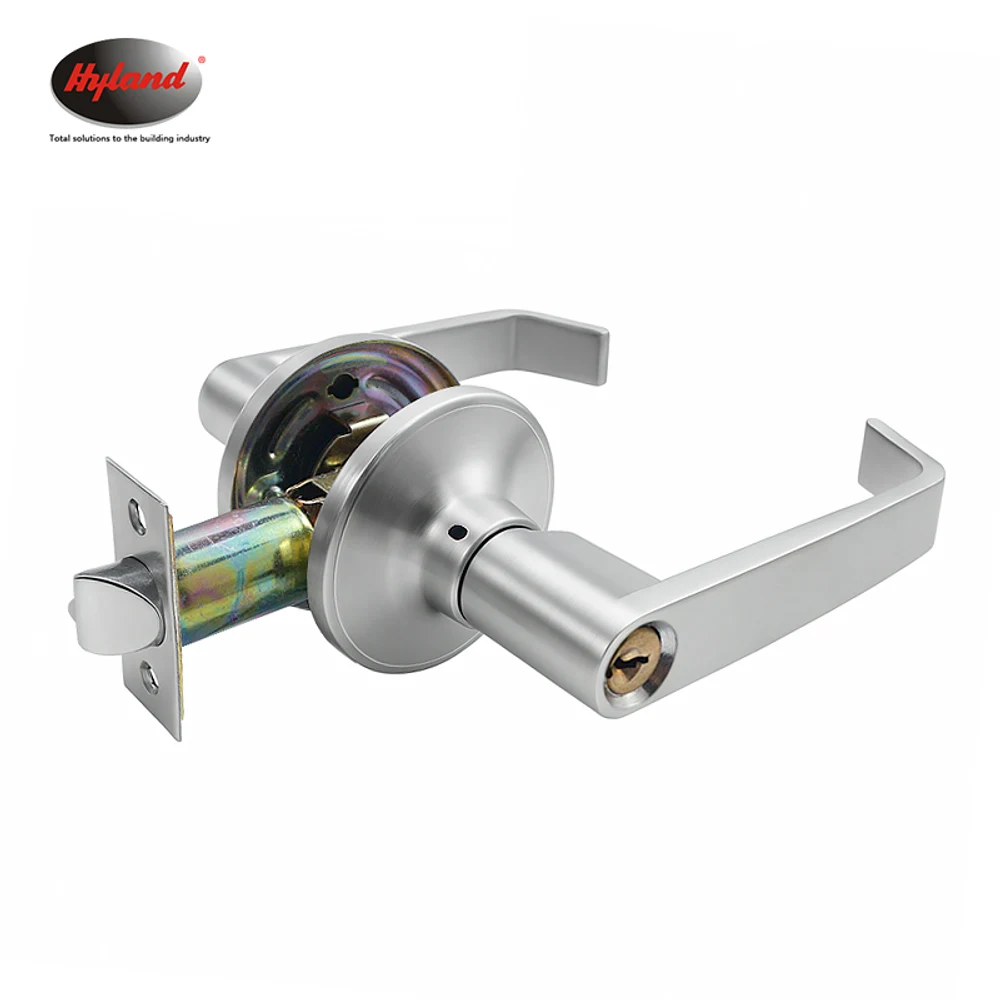
161加工は、直径54mm(2-1/8")の丸穴と直径25.4mm(1")のラッチ穴で、バックセットは2-3/8"または2-3/4"です。86加工は、幅29mm(1-1/8")、高さ203mm(8")の彫り込みです。扉は金物が届く前に加工されるので、これらの寸法は錠ではなく扉の発注書に記載します。
この記事は、ドア金物メーカーのHYDE(Canton Hyland、中山、1998年創業)が記載しています。
誤って加工された扉は調整できません。6mmずれた穴は動かせず、扉は廃棄になるか化粧板を付けることになります。仕様どおりに建てる建物で化粧板を付けるというのは、誰もしたくない話し合いです。
加工の名称が意味するもの
北米の業界では、扉の加工を略称の番号で呼び、そのうち2つで建築用の開口部の大部分をカバーします。
161加工は、円筒錠(ボアードロック)の標準的な加工です。扉の面を貫く丸穴、扉の端からそこへ通す小さなラッチ穴、そしてラッチのフロントの彫り込みで構成されます。
86加工は、箱錠の標準的な加工です。錠ケースを受けるために扉の端に彫り込む長方形の彫り込み、扉の面を貫く角芯用とシリンダー用の穴、そしてフロントの彫り込みで構成されます。
これらの加工と、それに対応する枠の加工は、扉と枠の加工に関するANSI/BHMA A115シリーズの規格で定められています。ここでの規格の価値は、番号そのものではなく、ある国の扉メーカーと別の国の錠メーカーが、言葉を交わさなくても同じ規格に沿って作業できることにあります。
161加工の丸穴(寸法ごとに)
丸穴は直径2-1/8"(54mm)で、扉の面を貫いて開けます。錠のシャーシが通る穴で、事実上、世界中の円筒錠で共通の寸法になっています。
ラッチ穴は直径1"(25.4mm)で、扉の端から丸穴に届くまで開けます。ここにラッチが入ります。
バックセットは、扉の端からの丸穴の中心の位置を決めます。北米では2-3/8"(60mm)または2-3/4"(70mm)で、ほかの地域の60mmと70mmは、同じ2つの位置に逆の方向からたどり着いたものです。
ラッチのフロントの彫り込みは、扉の端にラッチのフロントを納めるための浅い彫り込みで、ストライクと同じ理由から2つの形状(角が直角か丸いか)があります。ルーターでは鋭い内角を削れないからです。これを誤っても扉は機能しますが、隙間が見えてしまいます。
161加工の型板(インチとミリ)
161加工の型板は、上の寸法を穴あけ位置に置き換える1枚の図面です。扉の面と端に当てて使うか、ボーリングジグに組み込んで使い、丸穴、ラッチ穴、ラッチのフロントの彫り込みが互いに正しい位置関係に来るようにします。下の表は、型板に記載されている数値をまとめたものです。規格はインチの分数表記で、ミリは換算値です。ラッチのフロントとストライクの寸法は、北米の商業用円筒錠で使われるものです。住宅用のラッチはフロントが小さいことが多く、これも、どの表よりも錠自体の型板が優先される理由の1つです。
横にスクロールして列を比較できます。列見出しを選択すると並べ替え、3回選択すると元の順序に戻ります。
| 丸穴の直径 | 2-1/8" | 54 | 両面を貫通、中心はバックセットの位置 |
|---|---|---|---|
| ラッチ穴の直径 | 1" | 25.4 | 扉の端、扉厚の中心 |
| バックセット | 2-3/8" または 2-3/4" | 60.3 または 69.9(60または70と表記) | 扉の端から丸穴の中心まで |
| ラッチのフロントの彫り込み(商業用) | 1-1/8" × 2-1/4" | 28.6 × 57.2 | 扉の端、ラッチ穴を中心に |
| ストライク(枠側) | 1-1/4" × 4-7/8" | 31.8 × 123.8 | 枠の戸当たり段、ラッチの中心線上 |
| 商業用で一般に想定する扉厚 | 1-3/4" | 44.5 | ラッチ穴はその半分の位置を通る |
6行 · 元の順序
中心線の位置。水平方向では、型板は1本の線、つまり扉の端からバックセットの位置にある丸穴の中心を決めます。扉の厚さ方向にももう1本を決めます。ラッチ穴は扉厚の中央を通るため、1-3/4"の扉では、その中心は各面から7/8"(22.2mm)内側になります。垂直方向では、丸穴、ラッチ穴、ラッチのフロントが1本の中心線を共有し、枠のストライクも同じ線上になければなりません。そうでないと、ラッチがストライクのリップに乗り上げます。その線の床からの高さは、161加工の穴パターンには含まれません。扉と枠のサプライヤーが定める金物の取付位置で決まり、米国ではADAが、操作する金物を仕上げ床から34"〜48"(865〜1220mm)の間に置くよう定めています。
穴あけジグとして使う。ボーリングジグは、鋼でできた161加工の型板です。扉の端に締め付けてバックセットに合わせ、2-1/8"のホールソーを面に、1"のビットを端に導きます。丸穴は一方の面からパイロットドリルが貫通するまで開け、反対の面から仕上げると、どちらの面もささくれません。端から丸穴までラッチ穴を開け、フロントプレートの厚さに合わせてラッチのフロントの彫り込みをルーターで削り、フロントプレートを面一に納めます。
既存の扉を確認する。すでに穴が開いている扉に錠を発注する前に、丸穴の直径、ラッチ穴の直径、扉の厚さ、バックセットを測ります。穴の中心までは測りにくいため、扉の端から丸穴の手前側の縁までを測り、穴の直径の半分を足します。例:測定値33mmに54mmの半分(27mm)を足せばバックセット60mm、測定値43mmなら70mmです。次に、ラッチのフロントの彫り込みを、取り付ける予定の錠のフロントプレートと比べます。彫り込みがフロントプレートより大きいと、前述の見える隙間が残ります。
当社の円筒錠のうち、対応する数値を記載しているもの。当社の製品データでは一部の高耐久型の円筒錠にバックセットを記載しており、そこには161加工の2つのバックセット位置が含まれます。5870 ACETと5874 ACETは60mm/70mm、扉厚35–50mm、5831 SSETは60 / 70 / 80 / 90 mmの調整式で扉厚35–50 mm、5870 SSPSは70mmです。35–50mmの範囲には1-3/4"(44.5mm)の扉が含まれます。当社のデータでは、これらの型番について丸穴の直径、ラッチ穴の直径、ラッチのフロントの寸法、ストライクの寸法を記載していません。そのため、バックセットが合っていても161加工に合うということにはなりません。扉を加工する前に錠の型板を取り寄せ、それと穴を照合してください。
86加工の箱錠彫込み
彫り込みは扉の端にある長方形の空洞で、通常示される数値は幅1-1/8"(29mm)、高さ8"(203mm)、深さは錠ケースに合わせて決まります。
最も重要なのは幅です。錠ケースの厚さに、作業に必要なクリアランスだけを加えた寸法でなければなりません。幅が広すぎれば錠が扉の中で揺れ、狭すぎればケースが入りません。
扉の面にはさらに、角芯用の穴と、鍵付きの錠であればシリンダー用の穴を開けます。その位置は錠自体の形状(バックセットと、角芯とシリンダーの芯々距離)で決まります。両方を確認せずに箱錠を別ブランドのものに置き換えられないのはこのためです。
人がつまずくのは芯々距離という特定の寸法です。同じバックセットの2つの箱錠でも、角芯とシリンダーの距離が異なることがあり、一方に合わせて加工した扉では、もう一方にとってシリンダー穴の位置が合いません。これについては当社のバックセットと芯々距離のページで詳しく解説しています。
加工は錠だけではない
扉の加工全体は錠以外のものも含んでおり、忘れられるのは担当者がはっきりしない項目です。
丁番の加工:丁番の彫り込みの数、大きさ、扉の上端からの位置、角の処理です。数を間違えると、金物表では4か所だったのに3か所しか彫り込みのない扉が届きます。
ドアクローザーの加工:クローザーの固定具のための扉内部の補強です。鋼製の中空扉では、この補強は製造時に溶接され、後から追加できません。
パニックデバイスの加工:通しボルトの穴と補強で、特定の装置に合わせて位置を決めます。パニックデバイスは、カタログの中で最も互換性の低い製品の1つです。
両開き扉のフランス落としと順位調整器の加工。ガラス窓の切り欠き。床仕上げと通気のためのアンダーカット。
「加工済み」が保証すること、しないこと
「161加工済み」と書かれた扉が保証するのは、記載された穴の寸法とバックセットです。特定の錠が合うことは保証しません。161加工に対応する錠どうしでも、加工が記述していない点、つまり座やエスカッションの接地面、通しボルトの位置、シャーシが対応する扉厚の範囲が異なることがあるからです。
「箱錠用加工済み」と書かれた扉が保証するのは彫り込みです。特定の箱錠が合うことは保証しません。面の穴は錠ごとに異なるからです。
安全な手順は、やりすぎに聞こえますが、そうではありません。錠メーカーの型板または寸法入り図面を扉メーカーに送り、扉メーカーにそれと照合して書面で確認してもらうことです。型板は1枚の文書です。芯々距離を誤って加工した扉のコンテナは取り返しがつきません。
扉の発注に必要な5行
扉の厚さ(ミリまたはインチ)。錠のシャーシが届くか、角芯の長さが足りるかを決めます。
バックセット。扉の端からの穴の位置です。
加工の種類を名前で。161パターンの丸穴加工、指定寸法の彫り込みによる箱錠加工、または特定メーカーの型板です。
勝手。使用している表記法で記載し、どの表記法かも明記してください。EUと北米の勝手の表記が、同じ扉を別の言葉で表すことがある理由は、当社の勝手のページで解説しています。
防火等級(ある場合)。防火戸の加工は試験を受けた構成の一部であり、試験に含まれていない穴を開けることは組立品の変更になります。
当社が説明文ではなく図面を記載する理由
ここまで述べたことはすべて、製品の説明文だけでは足りない理由です。説明文は「箱錠、バックセット60mm」と言います。図面はすべての穴がどこに来るかを示します。
当社の製品ページには、当社が測定して供給する寸法を記載しており、図面がある場合は図面が正式な根拠です。記載している寸法がない場合、その行はありません。扉の加工は一度きりで、仕様表のもっともらしい数値は欠けている数値より悪いものです。欠けている数値は問い合わせを招きますが、もっともらしい数値はそのまま穴になるからです。
この記事でわかること
161加工とは何ですか?
円筒錠の標準的な加工です。扉の面を貫く直径2-1/8"(54mm)の丸穴、扉の端からそこへ通す直径1"(25.4mm)のラッチ穴、そしてラッチのフロントの彫り込みで構成されます。バックセットにより、丸穴は扉の端から2-3/8"(60mm)または2-3/4"(70mm)の位置になります。
箱錠の彫り込みの寸法はどのくらいですか?
一般に示される数値は幅1-1/8"(29mm)、高さ8"(203mm)で、深さは錠ケースに合わせて決まります。最も重要なのは幅で、ケースの厚さに作業に必要なクリアランスだけを加えた寸法でなければ、錠が扉の中で揺れてしまいます。
「箱錠用加工済み」なら、どの箱錠でも合いますか?
いいえ。保証されるのは彫り込みで、面を貫く穴ではありません。角芯用とシリンダー用の穴は錠自体のバックセットと芯々距離で決まり、同じバックセットの2つの箱錠でも芯々距離が異なることがあります。錠の型板を扉メーカーに送り、書面で確認を得てください。
ANSI/BHMA A115シリーズは何を対象としていますか?
扉と枠の加工に関する規格です。その価値は数値そのものではなく、ある国の扉メーカーと別の国の錠メーカーが、互いに話をする必要なく同じ加工に沿って作業できることにあります。
扉の加工の発注で忘れられがちなものは何ですか?
担当者がはっきりしない項目です。丁番の数と位置、クローザーの補強(鋼製の中空扉では製造時に溶接され、後から追加できません)、パニックデバイスの通しボルトと補強、両開き扉のフランス落としと順位調整器の加工、ガラス窓、アンダーカットです。
誤って加工された扉は直せますか?
うまく直せることはまれです。6mmずれた穴は動かせず、扉は廃棄になるか化粧板を付けることになります。だからこそ仕様は錠の発注時ではなく扉の発注時に完成していなければならず、錠の型板を扉メーカーに送ることは安価な保険になります。
既存の扉が161錠用に穴あけされているかは、どう確認しますか?
丸穴(2-1/8"、54mm)、ラッチ穴(1"、25.4mm)、扉の厚さ、バックセットを測ります。バックセットは、扉の端から丸穴の手前側の縁までを測り、穴の半分の27mmを足します。測定値33mmならバックセット60mm、43mmなら70mmです。
161加工の中心線はどこにありますか?
丸穴の中心は扉の端からバックセットの位置にあり、ラッチ穴は扉厚の中央を通り(1-3/4"の扉では各面から7/8"、22.2mm)、枠のストライクはラッチと同じ中心線上に置きます。床からの高さは、161加工の穴パターンには含まれません。
■ ガイドはここまでです。 更新 .