2026 문 가공: 161 보어와 86 모티스 포켓, "가공 완료"가 실제로 보장하는 것
문은 "가공 완료" 상태로 현장에 도착하며, 락이 맞을지는 몇 주 전 다른 공장에서 뚫은 구멍에 달려 있습니다. 이 글에서는 보어드 락과 모티스 락의 표준 가공을 치수와 함께 정리하고, 이를 규정하는 ANSI/BHMA A115 시리즈를 설명한 뒤, 도어 제조사가 가공에 들어가기 전에 발주서에 반드시 적혀 있어야 할 다섯 가지를 짚습니다.
Johnson LiuCanton Hyland 디지털 커뮤니케이션팀디지털 미디어 석사(MA), 존스 홉킨스 대학교
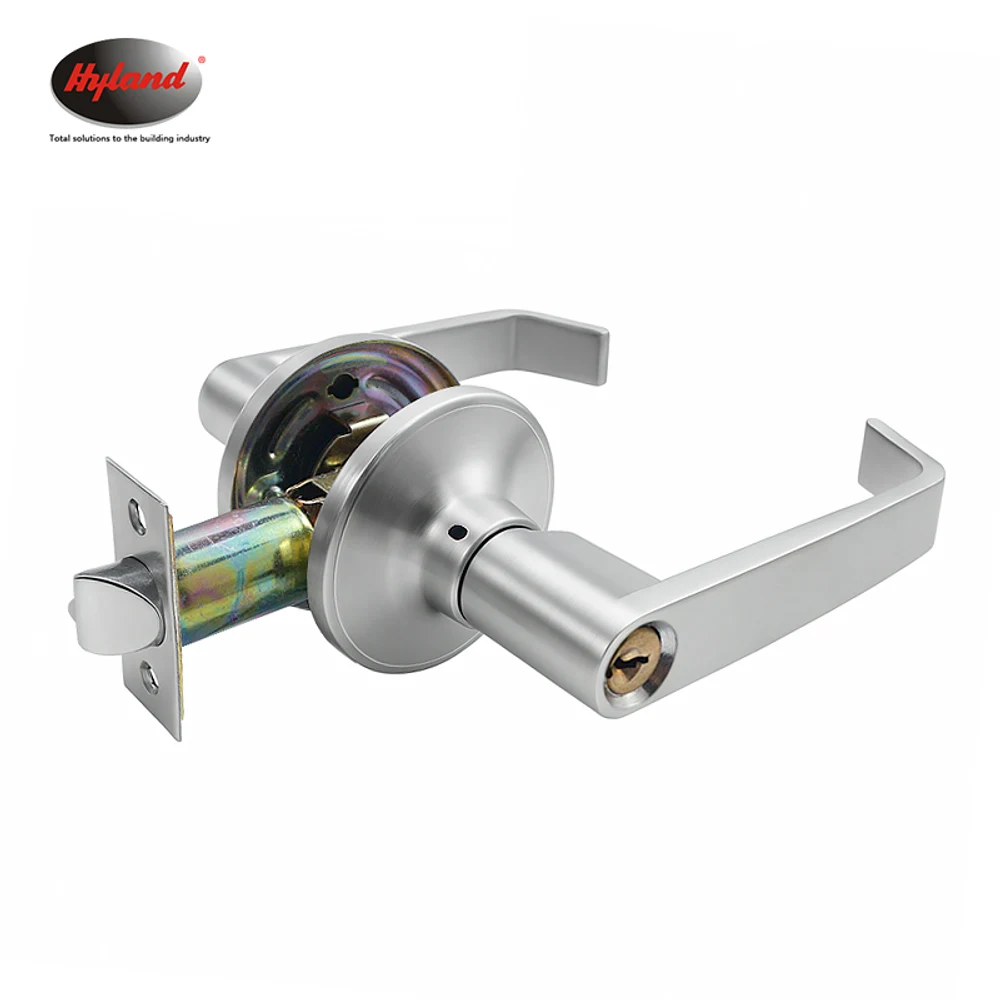
161 가공은 직경 54mm(2-1/8") 크로스 보어와 직경 25.4mm(1") 모서리 구멍으로, 백셋은 2-3/8" 또는 2-3/4"입니다. 86 가공은 폭 29mm(1-1/8"), 높이 203mm(8")의 포켓입니다. 문은 철물이 도착하기 전에 가공되므로, 이 치수는 락이 아니라 문 발주서에 적습니다.
이 글은 1998년 중산에서 설립된 도어 하드웨어 제조사 HYDE(Canton Hyland)가 발행합니다.
잘못 가공된 문은 조정할 수 없습니다. 위치가 6mm 어긋난 구멍은 옮길 수 없습니다. 문은 폐기하거나 커버 플레이트를 붙이게 되며, 사양이 정해진 건물에서 커버 플레이트는 아무도 하고 싶지 않은 대화입니다.
가공 명칭의 뜻
북미 업계는 문 가공을 약칭 숫자로 부르며, 그중 두 가지가 건축용 개구부 대부분을 커버합니다.
161 가공은 표준 보어드(실린드리컬) 락 가공입니다. 문 표면을 관통하는 크로스 보어와, 문 모서리에서 크로스 보어까지 뚫는 그보다 작은 모서리 구멍, 래치 면판 홈으로 이루어집니다.
86 가공은 표준 모티스 락 가공입니다. 락 케이스가 들어가도록 문 모서리에 판 직사각형 포켓과, 스핀들·실린더용으로 문 표면을 관통하는 구멍, 프론트 플레이트용 홈으로 이루어집니다.
이 가공들과 짝이 되는 문틀 가공은 문·문틀 가공 표준인 ANSI/BHMA A115 시리즈가 규정합니다. 여기서 표준의 가치는 숫자 자체가 아니라, 한 나라의 도어 제조사와 다른 나라의 락 제조사가 말 한마디 없이 같은 기준으로 작업할 수 있다는 데 있습니다.
161 보어, 치수별로
크로스 보어는 직경 2-1/8"(54mm)로 문 표면을 관통해 뚫습니다. 락 섀시가 통과하는 구멍이며, 전 세계 보어드 락에서 사실상 보편이 된 치수입니다.
모서리 구멍은 직경 1"(25.4mm)로, 문 모서리에서 크로스 보어와 만날 때까지 뚫습니다. 래치가 들어갑니다.
백셋은 문 모서리에서 크로스 보어 중심의 위치를 정합니다. 북미에서는 2-3/8"(60mm) 또는 2-3/4"(70mm)이며, 다른 곳의 60mm와 70mm는 반대 방향에서 도달한 같은 두 위치입니다.
래치 면판 홈은 래치 면판을 위해 문 모서리에 얕게 판 홈이며, 스트라이크 플레이트와 같은 이유로 두 가지 모양(각진 모서리 또는 둥근 모서리)이 있습니다. 라우터로는 날카로운 안쪽 모서리를 깎을 수 없기 때문입니다. 이것을 틀려도 문은 작동하지만, 눈에 보이는 틈이 남습니다.
161 템플릿, 인치와 밀리미터로
161 템플릿은 위의 치수를 드릴 위치로 옮겨 놓은 한 장짜리 도면입니다. 문 표면과 모서리에 대고 쓰거나 보링 지그에 반영해, 크로스 보어와 모서리 구멍, 래치 면판 홈이 서로 정확한 위치에 오도록 합니다. 아래 표는 템플릿에 들어 있는 수치를 모은 것입니다. 기준은 분수 인치이고, 밀리미터는 환산값입니다. 래치 면판과 스트라이크 크기는 북미 상업용 실린드리컬 락의 치수이며, 주거용 래치는 면판이 더 작은 경우가 많습니다. 어떤 표보다 해당 락의 템플릿이 우선하는 이유 중 하나입니다.
옆으로 스크롤해 열을 비교하십시오. 열 제목을 누르면 정렬되고, 세 번 누르면 원래 순서로 돌아갑니다.
| 크로스 보어 지름 | 2-1/8" | 54 | 양면 관통, 중심은 백셋 위치 |
|---|---|---|---|
| 모서리 구멍 지름 | 1" | 25.4 | 문 모서리, 문 두께의 중앙 |
| 백셋 | 2-3/8" 또는 2-3/4" | 60.3 또는 69.9(60 또는 70으로 표기) | 문 모서리에서 크로스 보어 중심까지 |
| 래치 면판 홈(상업용) | 1-1/8" × 2-1/4" | 28.6 × 57.2 | 문 모서리, 모서리 구멍 중심에 맞춤 |
| 스트라이크(문틀 쪽) | 1-1/4" × 4-7/8" | 31.8 × 123.8 | 문틀 턱, 래치 중심선 위 |
| 대부분의 상업용 작업이 전제하는 문 두께 | 1-3/4" | 44.5 | 모서리 구멍은 그 절반 위치를 지남 |
6개 행 · 원래 순서
중심선의 위치. 수평 방향으로 템플릿은 크로스 보어 중심이라는 선 하나를 문 모서리에서 백셋만큼 떨어진 곳에 정합니다. 문 두께 방향으로는 또 하나의 선을 정합니다. 모서리 구멍은 문 두께의 한가운데를 지나므로, 1-3/4" 문이라면 그 중심은 양면에서 각각 7/8"(22.2mm) 안쪽입니다. 수직 방향으로는 크로스 보어, 모서리 구멍, 래치 면판이 하나의 중심선을 공유하며, 문틀의 스트라이크도 같은 선 위에 있어야 합니다. 그렇지 않으면 래치가 스트라이크 립 위로 올라탑니다. 바닥에서 그 선까지의 높이는 161 구멍 패턴에 포함되지 않습니다. 이는 문과 문틀 공급업체의 철물 위치 기준에서 나오며, 미국에서는 ADA가 조작 철물을 마감 바닥에서 34"~48"(865~1220mm) 높이에 두도록 정하고 있습니다.
드릴 지그로 쓰기. 보링 지그는 강철로 만든 161 템플릿입니다. 문 모서리에 물려 백셋에 맞춘 뒤, 2-1/8" 홀쏘를 문 표면으로, 1" 비트를 문 모서리로 안내합니다. 크로스 보어는 한쪽 면에서 파일럿 드릴이 반대편으로 뚫고 나올 때까지 뚫은 다음 반대쪽 면에서 마무리해, 어느 면도 뜯기지 않게 합니다. 모서리 구멍을 크로스 보어까지 뚫은 뒤, 래치 면판 홈을 면판 두께만큼 라우터로 파내 면판이 표면과 같은 높이로 앉게 합니다.
기존 문 확인하기. 이미 구멍이 뚫린 문에 쓸 락을 주문하기 전에 크로스 보어 지름, 모서리 구멍 지름, 문 두께, 백셋을 재십시오. 구멍의 중심까지는 재기 어려우므로, 문 모서리에서 크로스 보어의 가까운 쪽 가장자리까지 잰 뒤 구멍 지름의 절반을 더합니다. 예: 측정값 33mm에 54mm의 절반(27mm)을 더하면 백셋 60mm이고, 측정값이 43mm이면 70mm입니다. 그다음 래치 면판 홈을 달려는 락의 면판과 대조해 재십시오. 홈이 면판보다 크면 앞에서 설명한 눈에 보이는 틈이 남습니다.
치수가 일치하는 당사 실린드리컬 락. 당사 제품 사양에는 일부 중량형 실린드리컬 락의 백셋이 나와 있으며, 그중에는 161의 두 위치가 포함됩니다. 5870 ACET와 5874 ACET는 60mm/70mm에 문 두께 35–50mm, 5831 SSET는 60 / 70 / 80 / 90 mm 조절식에 35–50 mm, 5870 SSPS는 70mm로 표기되어 있습니다. 35–50mm 범위에는 1-3/4"(44.5mm) 문이 들어갑니다. 다만 이 모델들의 크로스 보어 지름, 모서리 구멍 지름, 래치 면판 크기, 스트라이크 크기는 당사 사양에 나와 있지 않으므로, 백셋이 같다고 해서 161 가공에 맞는다는 뜻은 아닙니다. 문을 가공하기 전에 해당 락의 템플릿을 받아 구멍 위치를 대조하십시오.
86 모티스 포켓
포켓은 문 모서리의 직사각형 공간이며, 흔히 인용되는 수치는 폭 1-1/8"(29mm), 높이 8"(203mm)이고 깊이는 락 케이스가 정합니다.
가장 중요한 숫자는 폭입니다. 락 케이스 두께에 작업 여유만큼만 더해 맞아야 하기 때문입니다. 너무 넓게 판 포켓은 문 안에서 흔들리는 락을 남기고, 너무 좁으면 케이스가 들어가지 않습니다.
그다음 문 표면에 스핀들용 구멍을 뚫고, 키로 작동하는 락이라면 실린더용 구멍도 뚫습니다. 구멍 위치는 락 자체의 형상, 즉 백셋과 스핀들·실린더 사이의 센터 거리로 정해집니다. 그래서 두 치수를 모두 확인하지 않고는 한 브랜드의 모티스 락을 다른 브랜드 제품으로 바꿀 수 없습니다.
현장에서 가장 자주 문제가 되는 치수가 센터 거리입니다. 백셋이 같은 두 모티스 락도 스핀들과 실린더 사이의 거리는 다를 수 있으며, 한쪽 락에 맞춰 가공한 문에 다른 쪽 락을 달면 실린더 구멍 위치가 맞지 않습니다. 자세한 내용은 백셋과 센터 거리를 다룬 글에서 설명합니다.
가공은 락만이 아닙니다
완전한 문 가공은 락 이상을 다루며, 잊히는 항목은 분명한 담당자가 없는 항목입니다.
경첩 가공: 경첩 홈의 개수, 크기, 문 상단에서의 위치, 모서리 처리. 개수를 틀리면 일람표는 네 개를 요구했는데 홈이 세 개 파인 문이 도착합니다.
도어 클로저 가공: 도어 클로저 고정 부품을 위한 문 내부 보강재이며, 중공 금속문에서는 제작 시 용접되어 나중에 추가할 수 없습니다.
엑시트 디바이스 가공: 특정 장치에 맞춰 위치를 잡은 관통 볼트 구멍과 보강재. 엑시트 디바이스는 카탈로그에서 가장 호환성이 낮은 제품 중 하나입니다.
양개문의 플러시 볼트와 코디네이터 가공. 비전 패널 홈. 바닥 마감과 공기 흐름을 위한 하부 여유.
"가공 완료"가 보장하는 것과 보장하지 않는 것
"161 가공 완료"로 설명된 문은 명시된 구멍 치수와 백셋을 보장합니다. 특정 락이 맞는다는 것은 보장하지 않습니다. 락이 161 계열에 속하면서도 가공이 설명하지 않는 부분, 즉 로즈나 에스커천의 점유 면적, 관통 볼트 위치, 섀시가 커버하는 문 두께 범위에서 다를 수 있기 때문입니다.
"모티스 가공 완료"로 설명된 문은 포켓을 보장합니다. 특정 모티스 락이 맞는다는 것은 보장하지 않습니다. 표면 구멍은 락마다 다르기 때문입니다.
안전한 절차는 과해 보이지만 과하지 않은 것입니다. 락 제조사의 템플릿이나 치수가 표기된 락 도면을 도어 제조사에 보내고, 도어 제조사가 그것과 대조해 서면으로 확인하게 하십시오. 템플릿은 한 페이지짜리 문서입니다. 잘못된 센터 거리로 가공한 문 한 컨테이너는 되돌릴 수 없습니다.
문 발주에 필요한 다섯 줄
문 두께(mm 또는 인치). 락 섀시가 닿을지, 스핀들이 충분히 긴지를 결정합니다.
백셋. 문 모서리에서 구멍의 위치입니다.
이름으로 적은 가공 유형. 161 패턴 보어드, 명시된 포켓 크기의 모티스, 또는 특정 제조사의 템플릿.
쓰고 있는 표기 방식으로 적고, 그 방식이 무엇인지도 적은 좌우 방향. EU와 북미의 좌우 방향 표기가 같은 문을 다른 말로 설명할 수 있는 이유는 좌우 방향 페이지에서 다룹니다.
방화 등급이 있다면 그 등급. 방화 등급 문의 가공은 시험받은 구성의 일부이며, 시험에 포함되지 않은 구멍을 뚫는 것은 조립체의 변경입니다.
설명 대신 도면을 표기하는 이유
위의 모든 것이 제품 설명만으로는 충분하지 않은 이유입니다. 설명은 "모티스 락, 백셋 60mm"라고 말합니다. 도면은 모든 구멍이 어디로 가는지 말합니다.
저희 제품 페이지에는 저희가 실측하고 공급하는 치수가 있으며, 도면이 있는 경우 도면이 기준입니다. 표기된 치수가 없는 곳은 그 행이 없습니다. 문은 한 번 가공되며, 사양표의 그럴듯한 숫자는 빠진 숫자보다 나쁩니다. 빠진 숫자는 질문을 받고, 그럴듯한 숫자는 구멍이 뚫리기 때문입니다.
이 글에서 답하는 질문
161 문 가공이란 무엇입니까?
표준 보어드(실린드리컬) 락 가공입니다. 문 표면을 관통하는 2-1/8"(54mm) 크로스 보어와 문 모서리에서 크로스 보어까지 뚫는 1"(25.4mm) 모서리 구멍, 래치 면판 홈으로 이루어집니다. 크로스 보어는 백셋에 따라 모서리에서 2-3/8"(60mm) 또는 2-3/4"(70mm) 위치에 옵니다.
모티스 락 포켓의 치수는 얼마입니까?
흔히 인용되는 수치는 폭 1-1/8"(29mm), 높이 8"(203mm)이며, 깊이는 락 케이스가 정합니다. 가장 중요한 것은 폭입니다. 케이스 두께에 작업 여유만큼만 더해 맞아야 하며, 그렇지 않으면 락이 문 안에서 흔들립니다.
"모티스 가공 완료"는 어떤 모티스 락이든 맞는다는 뜻입니까?
아닙니다. 포켓을 보장할 뿐 표면 관통 구멍은 보장하지 않습니다. 스핀들과 실린더 구멍은 락 자체의 백셋과 센터 거리가 정하며, 백셋이 같은 두 모티스 락도 센터 거리가 다를 수 있습니다. 락의 템플릿을 도어 제조사에 보내고 서면 확인을 받으십시오.
ANSI/BHMA A115 시리즈는 무엇을 다룹니까?
문과 문틀의 가공 표준입니다. 그 가치는 숫자 자체가 아니라, 한 나라의 도어 제조사와 다른 나라의 락 제조사가 서로 말하지 않고도 같은 가공 기준으로 작업할 수 있다는 데 있습니다.
문 가공 발주에서 무엇이 잊힙니까?
분명한 담당자가 없는 항목입니다. 경첩 개수와 위치, 도어 클로저 보강재(중공 금속문에서는 제작 시 용접되어 나중에 추가할 수 없음), 엑시트 디바이스 관통 볼트와 보강재, 양개문의 플러시 볼트와 코디네이터 가공, 비전 패널, 하부 여유입니다.
잘못 가공된 문을 고칠 수 있습니까?
제대로는 거의 안 됩니다. 위치가 6mm 어긋난 구멍은 옮길 수 없습니다. 문은 폐기하거나 커버 플레이트를 붙이게 됩니다. 그래서 사양은 락이 아니라 문을 주문할 때 완전해야 하며, 락 템플릿을 도어 제조사에 보내는 것이 값싼 보험입니다.
기존 문이 161 락용으로 가공되어 있는지 어떻게 확인합니까?
크로스 보어(2-1/8", 54mm), 모서리 구멍(1", 25.4mm), 문 두께, 백셋을 재십시오. 백셋은 문 모서리에서 크로스 보어의 가까운 쪽 가장자리까지 잰 뒤 구멍 지름의 절반인 27mm를 더합니다. 측정값 33mm는 백셋 60mm, 43mm는 70mm입니다.
161 가공에서 중심선은 어디에 있습니까?
크로스 보어 중심은 문 모서리에서 백셋만큼 떨어져 있고, 모서리 구멍은 문 두께의 한가운데를 지나며(1-3/4" 문이면 양면에서 각각 7/8", 22.2mm), 문틀의 스트라이크는 래치와 같은 중심선 위에 있습니다. 바닥에서의 높이는 161 구멍 패턴에 포함되지 않습니다.
■ 가이드의 끝입니다. 업데이트 .