2026 유리문 철물: 두께 범위, 가공 치수, 그리고 되돌릴 수 없는 단 하나의 공정
당사 유리 철물은 8mm에서 14mm 두께의 유리에 사용하며, 모델마다 명시된 자체 범위가 있습니다. 모든 구멍과 컷아웃은 강화 처리 전에 가공해야 합니다. 강화된 유리는 뚫을 수 없기 때문입니다. 이 페이지는 당사 철물이 실제로 수용하는 유리 두께 범위, 유리 간격 치수와 컷아웃 모서리 반경, 모든 구멍을 강화 전에 뚫어야 하는 이유를 설명하고, 주문 전에 유리 제작 도면에 반드시 들어가야 할 항목을 정리합니다.
업데이트
Johnson LiuCanton Hyland 디지털 커뮤니케이션팀디지털 미디어 석사(MA), 존스 홉킨스 대학교
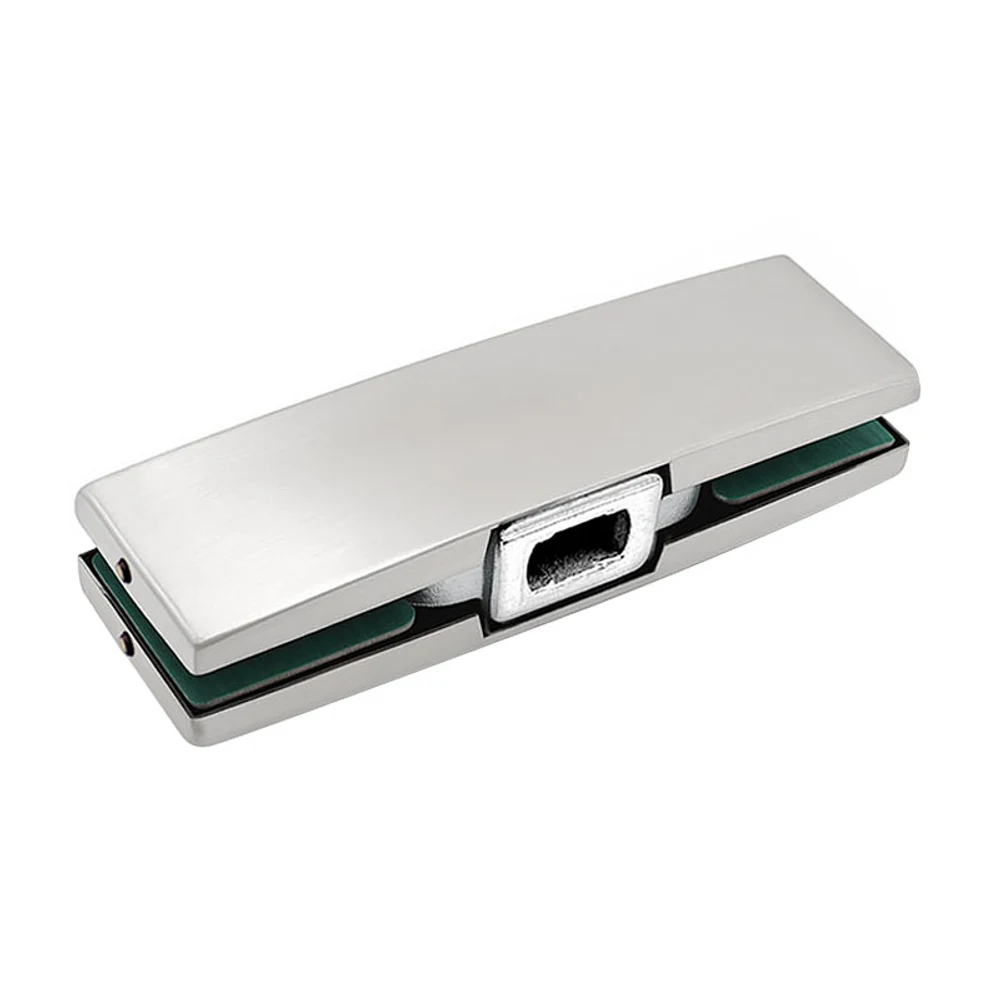
이 업계에서 그 어떤 말보다 많은 돈이 드는 한마디가 있습니다. 완성된 유리문 앞에서 피팅을 손에 든 누군가가 하는 말입니다. "그냥 구멍 뚫으면 안 될까요?"
안 됩니다. 그리고 그 이유는 제대로 이해해 둘 가치가 있습니다. 유리문의 주문 순서 전체를 지배하는 이유이며, 실수하면 일정이 늦어지는 것이 아니라 부품이 파괴되는 유일한 철물 범주이기 때문입니다.
강화유리를 가공할 수 없는 이유
강화(템퍼드) 유리는 일반 판유리를 가열한 뒤 표면을 급속 냉각하여 만듭니다. 표면에는 압축 응력이, 중심부에는 인장 응력이 생기며, 이렇게 갇힌 응력의 균형이 유리판을 강하게 하고 날카로운 조각이 아니라 작고 뭉툭한 파편으로 깨지게 합니다.
절단, 드릴 가공, 연삭은 이 균형을 무너뜨립니다. 유리판은 이가 빠지는 것이 아니라 전체 면적에 걸쳐 즉시, 완전히 산산조각 납니다.
따라서 모든 구멍, 노치, 가공부, 모서리 처리는 유리가 강화로에 들어가기 전에 이미 되어 있어야 합니다. 강화 후에는 유리판이 완성품입니다. 20mm 구멍 하나가 더 필요한 2,400mm 유리 문짝은 새 문짝입니다.
그래서 유리문 철물은 유리가 도착한 뒤가 아니라 유리를 주문하기 전에 선정해야 합니다. 목재문이나 금속문에 익숙한 대부분의 사람들이 따르는 순서와 정반대입니다.
당사가 실제로 공개하는 두께 범위
피팅마다 수용하는 유리 두께가 다르며, 당사 카탈로그 전체의 범위는 다음과 같습니다.
옆으로 스크롤해 열을 비교하십시오. 열 제목을 누르면 정렬되고, 세 번 누르면 원래 순서로 돌아갑니다.
| 8mm | 5/16" | 단일 두께 전용 |
|---|---|---|
| 8~10mm | 5/16"~3/8" | 조정식 |
| 8~12mm | 5/16"~1/2" | 조정식 |
| 10~12mm | 3/8"~1/2" | 중량형 피팅 |
| 10~14mm | 3/8"~9/16" | 중량형 피팅 |
| 12mm, 가공부 R6 | 1/2", 반경 1/4" | 1개 모델, 가공부 반경 명시 |
6 rows · 원래 순서
범위로 견적된 피팅은 더 세게 조이는 것이 아니라 개스킷이나 패커로 그 범위를 맞춥니다. 이 점이 중요한 이유는 패커가 공급 세트의 일부이기 때문입니다. 8mm용 패커 없이 8mm 유리에 설치한 피팅은 헐거워지게 되며, 패커는 상자 안에 남겨지기 가장 쉬운 품목입니다.
유리 갭
당사 피팅 일부는 유리 갭 치수를 공개하며, 카탈로그 전체에서 7mm와 7.5mm입니다. 이는 개스킷을 넣기 전 클램핑 면 사이의 순 간격이며, 피팅이 실제로 수용할 수 있는 유리 두께를 결정하는 수치입니다.
두께 범위 대신이 아니라 두께 범위와 함께 읽을 가치가 있습니다. 갭이 7.5mm인 피팅에 8mm 유리를 넣으면 개스킷을 압축하게 되며, 이것이 의도된 배치입니다. 갭이 유리와 개스킷을 합친 것보다 큰 피팅은 붙잡을 것이 없는 피팅입니다.
모서리 반경
유리의 가공부는 회전 공구로 만들기 때문에 날카로운 내부 모서리를 만들 수 없으며, 유리에 날카로운 내부 모서리가 있다면 응력이 집중되어 언제든 균열이 시작될 수 있는 지점이 됩니다.
따라서 가공부에는 모서리 반경이 있으며, 이를 명시해야 합니다. 당사 12mm 모델의 R6은 반경 6mm입니다. 반경을 지정하지 않은 가공부를 받은 유리 가공업체는 자체 표준을 적용하며, 그것이 피팅과 맞지 않을 수 있고, 모든 가장자리가 보이는 부품에서 그 불일치는 각 모서리의 틈으로 드러납니다.
강화유리, 접합유리, 또는 둘 다
강화유리는 작고 뭉툭한 파편으로 깨져 개구부에서 떨어집니다. 접합유리는 중간막이 있어 깨졌을 때 파편을 제자리에 붙잡아 둡니다.
어느 것이 필요한지는 건축상의 결정입니다. 천장 유리, 난간, 유리판이 떨어지면 위험한 위치에는 보통 강화유리 단독이 아니라 접합유리나 강화 접합유리가 요구됩니다. 이 결정은 철물에 영향을 줍니다. 특정 공칭 두께의 접합유리에는 중간막이 포함되므로, 피팅은 유리만의 두께가 아니라 실제 조립 두께를 수용해야 하기 때문입니다.
주문서에는 공칭 수치가 아니라 전체 구성을 적으십시오(예: "10mm 강화" 또는 "11.5mm 강화 접합, 5+5에 1.5mm 중간막"). 피팅은 물리적으로 존재하는 것을 붙잡기 때문입니다.
유리 제작도에 반드시 들어가야 할 사항
이것이 전체를 가능하게 하는 문서이며, 어느 쪽이든 확정하기 전에 철물 공급업체와 유리 가공업체가 합의해야 합니다.
유리 구성: 두께, 강화 또는 접합, 그리고 중간막이 있다면 그 사양.
모든 구멍과 가공부. 오차가 누적되므로 서로를 기준으로 하지 말고 두 개의 기준 모서리에서 치수를 표기합니다.
각 가공부의 모서리 반경.
모서리 처리: 연마, 연삭, 모따기.
좌우 방향과 각 면의 구분. 평면상 대칭인 가공부가 피팅에서는 대칭이 아닐 수 있기 때문입니다.
상부, 바닥, 문틀 측면의 여유 간격, 그리고 양개문이라면 맞닿는 스타일의 간격.
도면 작성의 기준이 된 철물 모델 번호. 나중에 대체하면 조용한 교체가 아니라 도면 변경으로 눈에 보이도록 하기 위함입니다.
제대로 작동하는 주문 순서
철물을 선정합니다. 치수가 표기된 도면이나 템플릿을 확보합니다. 이를 유리 가공업체에 전달합니다. 가공업체가 제작도를 작성하게 합니다. 제작도를 철물 도면과 대조합니다. 서면으로 승인합니다. 그다음 유리를 가공하고 강화한 뒤 주문합니다.
실제로 사람들이 따르는 순서는 유리를 주문하고, 철물을 고르고, 가공부가 틀렸다는 것을 발견하는 것입니다. 두 순서의 비용 차이는 유리 값입니다.
당사가 공개하는 정보
당사 유리문 피팅 페이지에는 유리 두께 범위, 모델이 공개하는 경우 유리 갭, 도면에 있는 경우 모서리 반경을 포함한 가공 치수가 실려 있으며, 영어 페이지에는 인치 환산값도 함께 표기합니다.
모델이 가공 치수를 공개하지 않는 경우 해당 행은 비어 있으며, 도면이 기준입니다. 이 규율이 가장 중요한 제품 범주가 바로 이것입니다. 목재문 사양표의 그럴듯한 치수는 커버 플레이트 값이 들지만, 유리문의 같은 그럴듯한 치수는 문짝 값이 듭니다.
이 글에서 답하는 질문
강화유리를 강화 후에 드릴 가공할 수 있습니까?
없습니다. 강화 처리는 표면에 압축 응력을, 중심부에 인장 응력을 가두며, 절단이나 드릴 가공은 그 균형을 무너뜨려 유리판이 즉시 완전히 산산조각 납니다. 모든 구멍, 노치, 가공부는 유리가 강화로에 들어가기 전에 이미 되어 있어야 합니다. 강화 후에는 유리판이 완성품입니다.
귀사 피팅은 어떤 유리 두께를 수용합니까?
당사 카탈로그 전체 기준으로, 단일 두께 피팅은 8mm, 조정식 피팅은 8~10mm와 8~12mm, 중량형 피팅은 10~12mm와 10~14mm이며, 12mm에 가공부 반경 R6으로 지정된 모델이 1개 있습니다. 범위로 견적된 피팅은 패커로 그 범위를 맞추며, 패커는 공급 세트의 일부입니다.
유리 갭 치수란 무엇입니까?
개스킷을 넣기 전 클램핑 면 사이의 순 간격으로, 당사 카탈로그 전체에서 7mm와 7.5mm입니다. 두께 범위와 함께 읽으십시오. 7.5mm 갭에 8mm 유리를 넣으면 의도대로 개스킷을 압축하지만, 갭이 유리와 개스킷을 합친 것보다 크면 붙잡을 것이 없습니다.
유리 가공부에 모서리 반경이 있는 이유는 무엇입니까?
회전 공구로는 날카로운 내부 모서리를 만들 수 없고, 유리에 날카로운 내부 모서리가 있으면 균열이 시작되는 응력 집중점이 되기 때문입니다. 반경은 지정해야 하며, R6은 반경 6mm를 뜻합니다. 반경을 지정받지 못한 가공업체는 자체 표준을 적용하며, 그것이 피팅과 맞지 않을 수 있습니다.
접합유리를 쓰면 철물 선정이 달라집니까?
네. 접합유리에는 중간막이 포함되므로, 피팅은 유리만의 두께가 아니라 실제 조립 두께를 수용해야 합니다. 주문서에는 공칭 수치가 아니라 전체 구성(예: 5+5에 1.5mm 중간막)을 적으십시오. 피팅은 물리적으로 존재하는 것을 붙잡기 때문입니다.
어떤 순서로 진행해야 합니까?
철물을 선정하고, 도면이나 템플릿을 확보해 유리 가공업체에 전달하고, 가공업체가 제작도를 작성하게 한 뒤, 이를 철물 도면과 대조하고, 서면으로 승인한 다음 가공과 강화를 진행합니다. 흔한 순서(유리 주문, 철물 선정, 가공부가 틀렸음을 발견)는 유리 값만큼의 비용이 듭니다.
Canton Hyland 소개 — Canton Hyland는 상업 시설과 공공 프로젝트용 패닉 엑시트 디바이스, 락, 건축용 도어 철물을 생산하며, 세계 각국의 설계 사무소와 유통사에 공급합니다.